


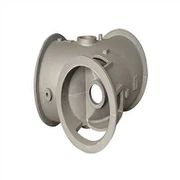
Części do obrabiarek z żeliwa sferoidalnego
Odlewanie w piasku jest preferowane w przypadku łoża maszyny, głównie dlatego, że odlewanie w piasku ma niższy koszt, prostszy proces produkcyjny i krótszy cykl produkcyjny niż inne metody odlewania. Gdy typ mokry nie może spełnić wymagań, rozważ użycie piasku gliniastego z suchym piaskiem, suchego piasku lub innego rodzaju piasku.
Opis produktu
Odlewanie w piasku jest preferowane w przypadku łoża maszyny, głównie dlatego, że odlewanie w piasku ma niższy koszt, prostszy proces produkcyjny i krótszy cykl produkcyjny niż inne metody odlewania. Gdy typ mokry nie może spełnić wymagań, rozważ użycie piasku gliniastego z suchym piaskiem, suchego piasku lub innego rodzaju piasku. Części do obrabiarek z żeliwa sferoidalnego są produkowane zgodnie ze standardem GB9439-88. Forma z piasku żywicznego ma dobrą sztywność i wysoką wytrzymałość formy piaskowej na początkowym etapie odlewania, co umożliwia wykorzystanie ekspansji grafityzacji podczas procesu krzepnięcia żeliwa w celu wyeliminowania otworów skurczowych i wad porowatości skurczowej oraz zrealizowania mniejszej ilości pionu i braku odlewy pionowe z żeliwa szarego i sferoidalnego.
Po ponad dziesięciu latach opadów Qinhuangdao Zhongwei Precision Machinery Co., Ltd. ma bogate doświadczenie w produkcji różnych gatunków żeliwa sferoidalnego, odlewów z nadstopów, stali nierdzewnej i innych odlewów. Oczekujemy od producentów z całego świata konsultacji i negocjacji biznesowych.
Części do obrabiarek z żeliwa sferoidalnego Klasy krajowe
1. Standardy wdrażania: Firma ściśle wdraża certyfikację ISO9001 i TS 16949.
2. Standardy materiałów produktu: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Główne procesy: odlewanie piaskowe, odlewanie z zolu krzemionkowego, odlewanie ze szkła wodnego, odlewanie skorup, gratowanie, piaskowanie, obróbka skrawaniem, obróbka cieplna, testowanie szczelności, obróbka powierzchni itp.
4. Dostępne materiały:
GGG40 | - | GGG50 | GGG60 | GGG70 | GGG80 |
60-40-18 | 65-45-12 | 70-50-05 | 80-60-03 | 100-70-03 | 120-90-02 |
Stal stopowa, żeliwo szare, żeliwo, staliwo, odlewy aluminiowe, odlewy miedziane itp. można dostosować do wymagań klienta.
Kraj | Odlewy z żeliwa sferoidalnego | ||||||
Chiny | QT400-18 | QT450-10 | QT500-7 | QT600-3 | QT700-2 | QT800-2 | QT900-2 |
Japonia | FCD400 | FCD450 | FCD500 | FCD600 | FCD700 | FCD800 | - |
U.S. | 60-40-18 | 65-45-12 | 70-50-05 | 80-60-03 | 100-70-03 | 120-90-02 | - |
Rosja | B40 | B45 | B50 | B60 | B70 | B80 | B100 |
Niemcy | GGG40 | - | GGG50 | GGG60 | GGG70 | GGG80 | - |
Włochy | GS370-17 | GS400-12 | GS500-7 | GS600-2 | GS700-2 | GS800-2 | - |
Francja | FGS370-17 | FGS400-12 | FGS500-7 | FGS600-2 | FGS700-2 | FGS800-2 | - |
U.K. | 400/17 | 420/12 | 500/7 | 600/7 | 700/2 | 800/2 | 900/2 |
Polska | ZS3817 | ZS4012 | ZS4505 | ZS6002 | ZS7002 | ZS8002 | ZS9002 |
5002 | |||||||
Indie | SG370/17 | SG400/12 | SG500/7 | SG600/3 | SG700/2 | SG800/2 | - |
Rumunia | - | - | - | - | FGN70-3 | - | - |
Hiszpania | FGE38-17 | FGE42-12 | FGE50-7 | FGE60-2 | FGE70-2 | FGE80-2 | - |
Bułgaria | FNG38-17 | FNG42-12 | FNG50-7 | FNG60-2 | FNG70-2 | FNG80-2 | - |
Australia | 300-17 | 400-12 | 500-7 | 600-3 | 700-2 | 800-2 | - |
Szwecja | 0717-02 | - | 0727-02 | 0732-03 | 0737-01 | 0864-03 | - |
Węgry | GV38 | GV40 | GV50 | GV60 | GV70 | - | - |
Bułgaria | 380-17 | 400-12 | 450-5 | 600-2 | 700-2 | 800-2 | 900-2 |
500-2 | |||||||
(Międzynarodowa Organizacja Normalizacyjna) | 400-18 | 450-10 | 500-7 | 600-3 | 700-2 | 800-2 | 900-2 |
(KOPANT) | - | FMNP45007 | FMNP55005 | FMNP65003 | FMNP70002 | - | - |
Finlandia | GRP400 | - | GRP500 | GRP600 | GRP700 | GRP800 | - |
Holandia | GN38 | GN42 | GN50 | GN60 | GN70 | - | - |
Luksemburg | FNG38-17 | FNG42-12 | FNG50-7 | FNG60-2 | FNG70-2 | FNG80-2 | - |
Austria | SG38 | SG42 | SG50 | SG60 | SG70 | - | - |

Zalety produktu
Metoda części do maszyn z żeliwa sferoidalnego jest powszechnie stosowana w odlewaniu w piasku, a następnie w specjalnych metodach odlewania, takich jak: odlewanie form metalowych, odlewanie metodą traconego wosku, odlewanie form gipsowych itp. Odlewanie piaskowe można podzielić na piasek gliniany, piasek organiczny, żywicę piasek bez pieczenia, utracona piana i tak dalej.
Łoże obrabiarki powoduje różnice między podobnymi produktami w zależności od różnych procesów wyżarzania. Powszechnie stosowane procesy wyżarzania korpusu obrabiarki obejmują głównie wyżarzanie rekrystalizujące, wyżarzanie odprężające i wyżarzanie sferoidalne. Celem wyżarzania łoża maszynowego jest głównie zmniejszenie twardości materiałów metalowych, poprawa plastyczności, ułatwienie cięcia lub obróbki ciśnieniowej, zmniejszenie naprężeń szczątkowych, poprawa homogenizacji struktury i składu lub przygotowanie struktury do późniejszej obróbki cieplnej itp.
Cechy łóżka maszyny:
1. Dobra wydajność procesu. Ze względu na wysoką zawartość węgla w żeliwie szarym, które jest zbliżone do składu eutektycznego, temperatura topnienia jest stosunkowo niska, płynność dobra, a stopień skurczu niewielki, dzięki czemu nadaje się do odlewania o złożonej strukturze lub cienkiej odlewy murowane. Ponadto żeliwo szare ma lepszą skrawalność niż stal, ponieważ grafit ułatwia łamanie wiórów podczas skrawania.
2. Dobra wydajność i amortyzacja. Ponieważ grafit w żeliwie sprzyja smarowaniu i przechowywaniu oleju, ma dobrą wydajność. Ponadto, ze względu na obecność grafitu, żeliwo szare lepiej amortyzuje wstrząsy niż stal.
Chociaż istnieje wiele zalet produktów korpusów obrabiarek, główne punkty podsumowaliśmy w następujący sposób:
1. Łoże maszyny przyjmuje formę z piasku żywicznego o dobrej sztywności i wysokiej wytrzymałości formy piaskowej na początkowym etapie zalewania, co umożliwia wykorzystanie ekspansji grafityzacji podczas procesu krzepnięcia żeliwa w celu wyeliminowania otworów skurczowych i wad porowatości skurczowej oraz realizuj żeliwo szare i żeliwo sferoidalne. Odlewanie pionu.
2. W rzeczywistej produkcji odlewniczej łoża maszyny model styropianowy służy do formowania samoutwardzalnego piasku z żywicy furanowej. Kiedy stopiony metal jest wlewany do formy, spieniony plastikowy wzór szybko odparowuje pod działaniem stopionego metalu o wysokiej temperaturze, pali się i znika, a stopiony metal zastępuje pozycję zajmowaną przez oryginalny spieniony plastik, ochładza się i zestala w solidny odlew o takim samym kształcie jak wzór.
3. Stosunkowo rzecz biorąc, zastosowanie traconego odlewania pianki do łoża maszyny ma wielką przewagę nad tradycyjnymi formami piaskowymi do produkcji pojedynczych lub małych partii paneli samochodowych, łoża maszynowego i innych dużych form, co nie tylko oszczędza koszt drogiego drewna formy i łatwe w obsłudze skracają cykl produkcyjny, poprawiają wydajność produkcji, z wysoką dokładnością wymiarową, małym naddatkiem na obróbkę, dobrą jakością powierzchni i innymi zaletami.
Zasada doboru metody odlewania łoża maszyny:
1. Preferowane jest odlewanie w piasku, głównie dlatego, że odlewanie w piasku ma niski koszt, prosty proces produkcyjny i krótki cykl produkcyjny w porównaniu z innymi metodami odlewania. Gdy typ mokry nie może spełnić wymagań, rozważ użycie piasku gliniastego z suchym piaskiem, suchego piasku lub innego rodzaju piasku. Masa odlewów wykonanych metodą odlewania z gliny na mokro może wahać się od kilku do kilkudziesięciu kilogramów, podczas gdy odlewy wykonane metodą odlewania z gliny na sucho mogą ważyć kilkadziesiąt ton.
2. Sposób odlewania powinien być dostosowany do partii produkcyjnej. Metody odlewania, takie jak odlewanie niskociśnieniowe, odlewanie ciśnieniowe i odlewanie odśrodkowe, nadają się tylko do masowej produkcji ze względu na drogi sprzęt i formy.
3. Metoda modelowania powinna być dostosowana do warunków fabrycznych. Na przykład przy produkcji odlewów, takich jak łoże dużych obrabiarek, na ogół stosuje się metodę formowania rdzenia, zamiast wykonywania wzorów i skrzynek z piaskiem, rdzenie formowane są w wykopie; podczas gdy inne fabryki stosują metodę modelowania w piaskownicy do tworzenia wzorów. Różne przedsiębiorstwa mają różne warunki produkcji, nawyki produkcyjne i zgromadzone doświadczenie. Zgodnie z tymi warunkami powinniśmy zastanowić się, jakie produkty są odpowiednie, a jakie nie są odpowiednie (lub nie).
4. Uwzględnij wymagania dotyczące dokładności i koszt odlewów.


Proces po odlewaniu
1. Obróbka cieplna: wyżarzanie, karbonizacja, odpuszczanie, hartowanie, normalizacja, odpuszczanie powierzchni
2. Sprzęt do przetwarzania: CNC, WEDM, tokarka, frezarka, wiertarka, szlifierka itp.;
3. Obróbka powierzchni: natryskiwanie proszkowe, chromowanie, malowanie, piaskowanie, niklowanie, cynkowanie, czernienie, polerowanie, niebieszczenie itp.
Formy i urządzenia kontrolne
1. Żywotność formy: zwykle półtrwała. (z wyjątkiem zagubionej piany)
2. Czas dostawy formy: 10-25 dni (w zależności od struktury produktu i wielkości produktu).
3. Konserwacja narzędzi i form: Zhongwei jest odpowiedzialny za precyzyjne części.
Kontrola jakości
1. Kontrola jakości: wskaźnik wadliwości wynosi mniej niż 0,1 procent .
2. Próbki i przebieg próbny zostaną w 100 procentach sprawdzone podczas produkcji i przed wysyłką, kontrola próbki do produkcji masowej zgodnie ze standardami ISDO lub wymaganiami klienta
3. Sprzęt testujący: defektoskop, analizator widma, analizator złotego obrazu, trójwspółrzędnościowa maszyna pomiarowa, sprzęt do badania twardości, maszyna do prób rozciągania;
4. Zapewnij obsługę posprzedażną.
5. Jakość można prześledzić wstecz.



Wyślij zapytanie
