


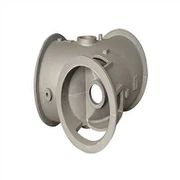
Odlewanie piasku ze stali węglowej
Staliwo węglowe jest rodzajem materiału stalowego, a węgiel jest głównym pierwiastkiem wpływającym na właściwości mechaniczne staliwa węglowego. Wraz ze wzrostem zawartości węgla wzrosła zarówno granica plastyczności, jak i wytrzymałość na rozciąganie odlewów ze stali węglowej w formach piaskowych.
Staliwo węglowe jest rodzajem materiału stalowego, a węgiel jest głównym pierwiastkiem wpływającym na właściwości mechaniczne staliwa węglowego. Wraz ze wzrostem zawartości węgla wzrosła zarówno granica plastyczności, jak i wytrzymałość na rozciąganie odlewu piaskowego ze stali węglowej, a wytrzymałość na rozciąganie wzrosła bardziej niż granica plastyczności. Ponadto wraz ze wzrostem zawartości węgla zmniejsza się ciągliwość i wiązkość staliwa węglowego. Gdy zawartość węgla w staliwie węglowym przekracza 0.45 procent , granica plastyczności wzrasta bardzo nieznacznie, podczas gdy ciągliwość i wiązkość znacznie spada. Wraz ze wzrostem zawartości węgla spada temperatura krzepnięcia staliwa węglowego, a płynność i właściwości odlewnicze stopionej stali stają się lepsze.
Opis produktu
● Pozostała roczna zdolność przetwarzania: 10,000,000 (sztuk)
● Proces odlewania: odlewanie w piasku i odlewanie precyzyjne
● Materiał: zgodnie z wymaganiami klienta
● Cykl sprawdzania: 4-7 dni
● Maksymalna roczna zdolność przetwarzania: 100,000,000 (sztuk)
● Zakres produkcji: od kilku gramów do kilkuset kilogramów
● Rodzaje odlewów: odlewanie na mokro z gliny, odlewanie w wosku traconym itp.
● Proces formowania: odlewanie grawitacyjne, odlewanie niskociśnieniowe, odlewanie form itp.
● Tolerancja: 0.1-1mm
● Cykl przetwarzania: 4-30 dni
ProduktPodstawy
1. Standardy wdrażania: Firma ściśle wdraża certyfikację ISO9001 i TS 16949.
2. Standardy materiałów produktu: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Główne procesy: odlewanie piaskowe, odlewanie z zolu krzemionkowego, odlewanie ze szkła wodnego, odlewanie skorup, gratowanie, piaskowanie, obróbka skrawaniem, obróbka cieplna, testowanie szczelności, obróbka powierzchni itp.
4. Niektóre z dostępnych materiałów:
Przedmiot | Chiny | U.S. | Japonia | Niemcy | Międzynarodowa Organizacja Normalizacyjna |
GB | ASTM | JIS | DIN, DINEN | ISO 630 | |
Gatunek | Gatunek | Gatunek | Gatunek | -- | |
Wysoka jakość | 08F | 1008 | SPHD; | -- | -- |
10 | 1010 | S10C; | CK10 | C101 | |
15 | 1015 | S15C; | CK15; | C15E4 | |
20 | 1020 | S20C; | C22 | -- | |
25 | 1025 | S25C; | C25 | C25E4 | |
40 | 1040 | S40C; | C40 | C40E4 | |
45 | 1045 | S45C; | C45 | C45E4 | |
50 | 1050 | S50C | C50 | C50E4 | |
15Mn | 1019 | -- | -- | -- |

Proces produkcji
posługując się przykładem utraconej pianki: gdy z utraconej pianki powstają odlewy ze stali niskowęglowych, po analizie i podsumowaniu różnych przyczyn, które mogą powodować przekroczenie normy zawartości węgla, zaprojektowano parametry techniczne procesu produkcyjnego dla produkcji pianki utraconej odlewów ze stali niskowęglowych jest modyfikowana. Dostosować się do stworzenia rozsądnego i niezawodnego stanu technicznego procesu odlewania stali niskowęglowej, ustalając tryb pracy systemu produkcyjnego, tak aby zapewnić wymagania techniczne dotyczące wykorzystania pianki traconej do produkcji kwalifikowanych produktów odlewniczych ze stali niskowęglowej. Regulując ustawienia parametrów technicznych procesu kontroli procesu produkcyjnego wytwarzania piany traconej odlewów ze stali niskowęglowej należy zwrócić szczególną uwagę na następujące punkty:
1. Dodaj do wzoru środek zmniejszający palność, aby zapobiec pękaniu i spalaniu wzoru w wysokiej temperaturze, aby nie wytwarzał lub nie wytwarzał produktów stałych zawierających węgiel. Takich jak dodanie środków zmniejszających palność 0,5% do 3% chlorowanej parafiny, trifosforanu, eteru pentabromodifenylu, tritlenku antymonu itp. Jednocześnie 0,2% do 0.5 procent nadtlenku dibenzoilu, nadtlenku dilauroilu itp. dodaje się w celu przyspieszenia przemiany wzoru zawierającego środek zmniejszający palność w gaz, zmniejszając w ten sposób warunki i warunki nawęglania podczas procesu odlewania.
2. Podczas procesu szczotkowania warstwy powlekającej wzór można dodać materiały zapobiegające nawęglaniu. Niektóre katalizatory zapobiegające nawęglaniu, takie jak sole metali alkalicznych i proszek wapienny, są dodawane podczas przygotowywania powłoki modelu, aby wzór mógł rozłożyć wystarczającą ilość CO i CO2 w warstwie powłoki po nalaniu w celu wchłonięcia węgla, a tym samym zapobieganie wyciekaniu odlewu. Węgiel; lub dodanie utleniacza do powłoki w celu ułatwienia przekształcenia gazowego C i H2 po termicznym rozkładzie wzoru w gaz obojętny, tak że C i H rozłożony termicznie mniej przenikają do odlewu, co powoduje występowanie nawęglania lub kruchości wodorowej.
3. Ściśle kontroluj jakość ponownego wykorzystania piasku formierskiego. Aby produkcja i eksploatacja masy formierskiej spełniały wymagania parametrów technicznych procesu, w szczególności należy ściśle kontrolować zawartość pyłu w masie formierskiej, aby nie dopuścić do zmniejszenia przepuszczalności powietrza skrzyni z piaskiem odlewniczym w wyniku zapylenia w produktach rozkładu termicznego modelu odlewania, które nie mogą być rozładowane na czas. Zwiększ szybkość karbonizacji odlewów.
4. Podczas odlewania odlewów ze stali niskowęglowej konieczne jest polepszenie stopnia podciśnienia w piaskownicy odlewniczej. Skrzynia z piaskiem formierskim powinna przyjąć strukturę odkurzania ściany skrzynki. Podczas zalewania, odkurzanie ścian skrzynki może przyspieszyć ucieczkę produktów rozkładu termicznego na zewnątrz wnęki, zmniejszając w ten sposób stężenie i czas kontaktu produktów rozkładu termicznego wzoru, zmniejszając lub unikając staliwa. Nawęglanie i osadzanie węgla części. Gdy rozmiar piasku wynosi od 20 oczek do 40 oczek, podczas odlewania staliwnych zaleca się stosowanie od 0,03 MPa do 0,06 MPa. Zbyt duże podciśnienie spowoduje występowanie sklejania piasku odlewniczego i innych wad.
5. W przypadku odlewania odlewów ze stali niskowęglowej należy w jak największym stopniu stosować metodę zalewania dolnego, aby przepływ napełniania wlewanej stopionej stali był płynny, a produkty rozkładu termicznego wzoru mogą płynnie wchodzić do wnęki zbierającej żużel lub pion, zmniejszając w ten sposób i redukując wzór. Czas reakcji kontaktu fazy ciekłej i stałej w produkcie rozkładu termicznego zmniejsza i eliminuje prawdopodobieństwo wzrostu węgla. Zastosowanie systemu deszczowego do zalewania odlewów ze stali niskowęglowych polepszy warunki pracy i warunki nawęglania, nawęglania i osadzania nagaru odlewów, powodując poważne wady i niewłaściwe użytkowanie odlewów.

Proces po odlewaniu
1. Obróbka cieplna: wyżarzanie, karbonizacja, odpuszczanie, hartowanie, normalizacja, odpuszczanie powierzchni
2. Sprzęt do przetwarzania odlewów piaskowych ze stali węglowej: CNC, cięcie drutu, tokarka, frezarka, wiertarka, szlifierka itp .;
3. Obróbka powierzchni: natryskiwanie proszkowe, chromowanie, malowanie, piaskowanie, niklowanie, cynkowanie, czernienie, polerowanie, niebieszczenie itp.
Formy i urządzenia kontrolne
1. Żywotność formy: zwykle półtrwała. (z wyjątkiem zagubionej piany)
2. Czas dostawy formy: 10-25 dni (w zależności od struktury produktu i wielkości produktu).
3. Konserwacja narzędzi i form: Zhongwei jest odpowiedzialny za precyzyjne części.
Lista dostępnych materiałów:
Żeliwo szare i żeliwo sferoidalne
Inne materiały: żeliwo, staliwo, odlewy aluminiowe, odlewy miedziane, stal stopowa itp. można dostosować do wymagań klienta.
Kontrola jakości
1. Kontrola jakości: wskaźnik wadliwości wynosi mniej niż 0,1 procent .
2. Próbki i przebieg próbny będą w 100 procentach sprawdzane podczas produkcji i przed wysyłką, kontrola próbki do produkcji masowej zgodnie ze standardami ISDO lub wymaganiami klienta.
3. Sprzęt testujący: defektoskop, analizator widma, analizator złotego obrazu, trójwspółrzędnościowa maszyna pomiarowa, sprzęt do badania twardości, maszyna do prób rozciągania;
4. Zapewnij obsługę posprzedażną.
5. Jakość można prześledzić wstecz.
Aplikacja
Obecnie udział produkcji stali węglowej w całkowitej produkcji stali różnych krajów wynosi około 80 proc. Znajduje szerokie zastosowanie nie tylko w budownictwie, mostach, kolei, pojazdach, statkach i różnych gałęziach przemysłu maszynowego, ale także w nowoczesnym przemyśle petrochemicznym. , rozwój morski itp. były również szeroko stosowane.
Stal węglowa - podstawowe wprowadzenie
Stal o zawartości węgla poniżej 1,35 procent i żadnych innych pierwiastków stopowych poza żelazem, węglem i zanieczyszczeniami, takimi jak krzem, mangan, fosfor i siarka w granicach. Właściwości stali węglowej zależą głównie od zawartości węgla. Wraz ze wzrostem zawartości węgla wzrasta wytrzymałość i twardość stali, a plastyczność, wiązkość i spawalność maleją. W porównaniu z innymi stalami, najwcześniej stosowana jest stal węglowa, charakteryzująca się niskimi kosztami, szerokim zakresem wydajności i największą ilością.
Stal węglowa -Podstawowe zastosowanie
1. Q195 służy do produkcji mniejszych części, drutów żelaznych, żelaznych pierścieni, podkładek, zawleczek, prętów ściągających, części do tłoczenia i części spawalniczych itp.
2. Q215 A jest stosowany do produkcji ściągów, tulejek, uszczelek, pierścieni infiltrowanych, części nawęglanych i części spawanych.
3. Gatunki Q235 AA i B są stosowane do produkcji metalowych części konstrukcyjnych, części nawęglanych lub części do węgloazotowania o niskich wymaganiach dotyczących wytrzymałości rdzenia, prętów ściągających, korbowodów, haków, łączników, śrub, nakrętek, tulei, wałów i łączników; Gatunki C i D są używane do produkcji ważnych spawanych części konstrukcyjnych.
4. Q255 A jest używany do produkcji części o niskich wymaganiach wytrzymałościowych, takich jak wały, trzpienie, haki, ściągi, wahacze, kliny itp. Dopuszczalna jest spawalność ujemna.
5. Q275 służy do produkcji wałów, kół zębatych, kół zębatych, haków i innych części o wysokich wymaganiach wytrzymałościowych.
Stal węglowa- Klasyfikacja
1. Stal niskowęglowa: znana również jako stal miękka, zawartość węgla od 0.10 procent do 0,25 procent stali niskowęglowej jest łatwa do zaakceptowania w różnych procesach, takich jak kucie, spawanie i cięcie, powszechnie stosowane w produkcji łańcuchów, nitów, sworzni, wałków itp.
2. Stal średniowęglowa: stal węglowa o zawartości węgla od 0,25 procent do 0,60 procent . Wyróżnia się stal uspokojoną, półuspokojoną, wrzącą i inne produkty. Oprócz węgla może również zawierać niewielką ilość manganu (0,70% do 1,20%). Wytrzymałość i twardość są wyższe niż w przypadku stali niskowęglowej, natomiast plastyczność i ciągliwość są niższe niż w przypadku stali niskowęglowej. Materiały walcowane na gorąco i ciągnione na zimno mogą być stosowane bezpośrednio bez obróbki cieplnej lub po obróbce cieplnej.
3. Stal wysokowęglowa: często nazywana stalą narzędziową, o zawartości węgla od 0,60 procent do 1,70 procent, która może być hartowana i odpuszczana. Młotki, łomy itp. wykonane są ze stali o zawartości węgla 0,75%; narzędzia tnące, takie jak wiertła, gwintowniki, rozwiertaki itp. są wykonane ze stali o zawartości węgla od 0,90% do 1,00%.



Wyślij zapytanie
