


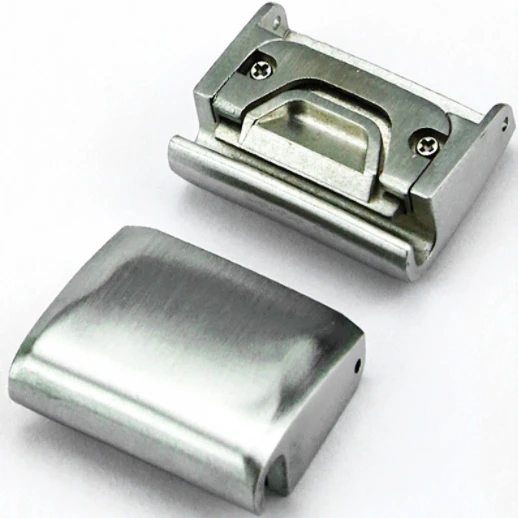

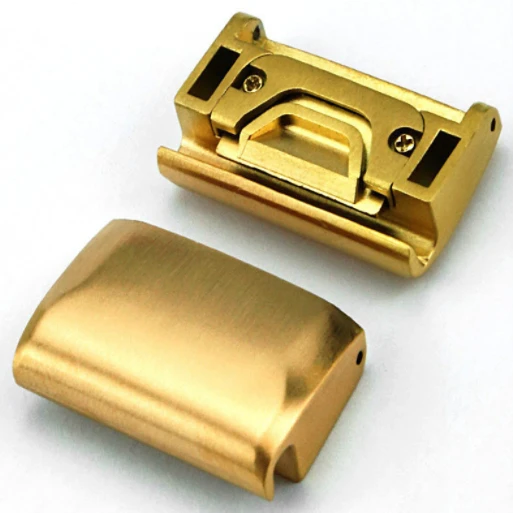
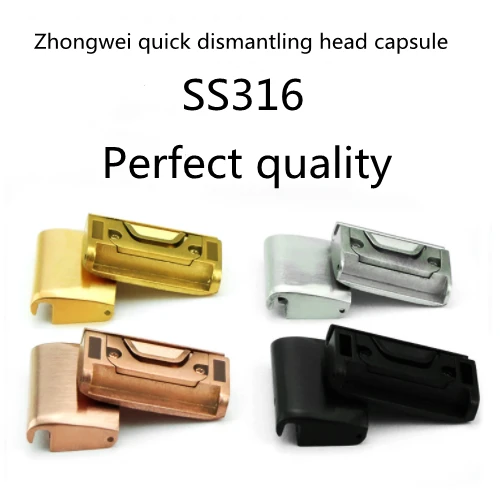
Złącza paska zegarka wykonane ze stopu tytanu, odlewanego-woskiem
Złącze paska zegarka jest kluczowym elementem łączącym pasek zegarka z kopertą zegarka. Musi posiadać wystarczającą wytrzymałość i trwałość, aby zapewnić bezpieczne połączenie, a także mieć przyjemny wygląd, który uzupełnia ogólny projekt zegarka. Zastosowano stop tytanu, ponieważ ma on zalety takie jak niska gęstość, wysoka wytrzymałość, odporność na korozję i dobra biokompatybilność, które poprawiają jakość i żywotność zegarka.
Przegląd produktu
Złącze paska zegarka jest kluczowym elementem łączącym pasek zegarka z kopertą zegarka. Musi posiadać wystarczającą wytrzymałość i trwałość, aby zapewnić bezpieczne połączenie, a także mieć przyjemny wygląd, który uzupełnia ogólny projekt zegarka. Zastosowano stop tytanu, ponieważ ma on zalety takie jak niska gęstość, wysoka wytrzymałość, odporność na korozję i dobra biokompatybilność, które poprawiają jakość i żywotność zegarka. Odlewanie z traconego-wosku to precyzyjny proces odlewania, umożliwiający wytwarzanie złożonych i-precyzyjnych części, dzięki czemu idealnie nadaje się do produkcji takich elementów, jak złącza pasków do zegarków, które wymagają dużej precyzji i estetyki.
Utracony-proces odlewania wosku
Tworzenie modeli woskowych
o Najpierw tworzona jest precyzyjna forma na podstawie rysunków projektowych złącza paska zegarka. Forma jest zwykle wytwarzana przy użyciu-precyzyjnego sprzętu do obróbki, aby zapewnić dokładność wymiarową i jakość powierzchni.
o Następnie wosk jest podgrzewany i topiony, wlewany do formy i schładzany w celu uzyskania modelu woskowego. Kształt i rozmiar modelu woskowego są całkowicie identyczne z ostatecznym złączem paska zegarka.
o Wykonywanie modeli woskowych: Podczas wykonywania modeli woskowych parametry takie jak temperatura wosku, ciśnienie wtrysku i szybkość chłodzenia muszą być ściśle kontrolowane, aby uniknąć defektów, takich jak pęcherzyki i ubytki skurczowe.
Montaż modelu:
o Wiele modeli woskowych łączy się ze sobą za pomocą prętów woskowych, tworząc zestaw modeli woskowych. Pozwala to na jednoczesną produkcję wielu części w jednym procesie odlewania, poprawiając efektywność produkcji.
o Podczas montażu upewnij się, że modele woskowe są bezpiecznie połączone i starannie ułożone do kolejnych operacji.
Tworzenie skorupy:
o Model woskowy zanurzany jest w specjalnej powłoce ogniotrwałej, równomiernie pokrywającej powierzchnię. Następnie na powierzchnię powłoki posypuje się warstwę piasku ogniotrwałego, aby zapewnić dobrą przyczepność.
o Powtórz powyższe kroki kilka razy, aż uformuje się skorupa o określonej grubości. Grubość i wytrzymałość skorupy należy dostosować do rozmiaru i kształtu części, aby zapewnić jej wytrzymałość na uderzenia i ciśnienie roztopionego metalu podczas odlewania.
o Na koniec muszlę umieszcza się w-piecu o wysokiej temperaturze w celu wypieczenia w celu usunięcia wosku i wilgoci, dzięki czemu skorupa staje się bardziej wytrzymała. Aby zagwarantować jego jakość, temperatura i czas pieczenia muszą być precyzyjnie kontrolowane w zależności od materiału i grubości skorupy.
Topienie i odlewanie
o Surowiec ze stopu tytanu umieszcza się w próżniowym piecu indukcyjnym w celu topienia. Podczas procesu topienia temperatura, poziom próżni i czas topienia w piecu muszą być ściśle kontrolowane, aby zapewnić jednorodność i wysoką czystość składu stopu tytanu.
o Po całkowitym stopieniu stopu tytanu, roztopiony metal wlewa się przez wlew do wstępnie ogrzanej formy. Proces odlewania powinien być szybki i płynny, aby uniknąć rozpryskiwania i utleniania stopionego metalu.
Demontaż i czyszczenie skorupy
o Po ochłodzeniu i zestaleniu roztopionego metalu, formę rozbija się i usuwa się odlew. Następnie stosuje się piaskowanie, szlifowanie i inne metody w celu usunięcia pozostałości pleśni i zgorzeliny tlenkowej z powierzchni odlewu, uzyskując gładką powierzchnię.
o Przeprowadza się wstępną kontrolę wymiarową i wizualną odlewu, a produkty niekwalifikowane są odrzucane.
Przetwarzanie końcowe-
o Zgodnie z wymogami konstrukcyjnymi ogniw łączących paski zegarków, odlew poddawany jest dalszej obróbce i obróbce. Na przykład obróbkę skrawaniem przeprowadza się w celu zapewnienia dokładności wymiarowej, a obróbkę powierzchni wykonuje się w celu poprawy odporności na korozję i estetyki. Metody obróbki powierzchni mogą obejmować galwanizację, anodowanie i polerowanie.
o Przeprowadzaj końcową kontrolę jakości produktów po-przetworzeniu, aby upewnić się, że spełniają one standardy projektowe i wymagania klientów.
Kontrola jakości
o Przeprowadzić rygorystyczną analizę składu chemicznego i badania właściwości fizycznych zakupionych surowców ze stopu tytanu, aby upewnić się, że spełniają one odpowiednie normy i wymagania projektowe.
o Sprawdź jakość materiału woskowego, w tym temperaturę topnienia, twardość i płynność, aby zagwarantować jakość modelu woskowego.
o Na każdym etapie odlewania-wosku traconego stosuje się ścisłe monitorowanie procesu. Na przykład podczas wykonywania modelu woskowego regularnie sprawdzana jest dokładność wymiarowa i jakość powierzchni modelu woskowego; podczas wytwarzania powłoki kontrolowane są takie parametry, jak stężenie powłoki, lepkość i wielkość cząstek piasku ogniotrwałego; podczas topienia i zalewania temperatura pieca, poziom próżni i płynność stopionego metalu są monitorowane w czasie rzeczywistym.
o Wykorzystywać zaawansowany sprzęt i technologie testujące, takie jak wykrywanie wad za pomocą promieni rentgenowskich, wykrywanie wad metodą ultradźwiękową i analiza metalograficzna, aby przeprowadzać wewnętrzne kontrole jakości odlewów, szybko identyfikując i eliminując potencjalne wady.
o Przeprowadź kompleksową kontrolę jakości końcowych ogniw łączących pasek zegarka. Elementy sprawdzane obejmują dokładność wymiarową, tolerancję kształtu, chropowatość powierzchni, twardość i odporność na korozję.
o Testy wydajności, takie jak próby rozciągania i skręcania, przeprowadza się zgodnie z określonym współczynnikiem próbkowania, aby upewnić się, że właściwości mechaniczne produktu spełniają wymagania projektowe.
Zalety i wyzwania
* Wysoka precyzja: odlewanie-traconego wosku pozwala uzyskać ogniwa łączące paski zegarków o dużej dokładności wymiarowej i skomplikowanych kształtach, spełniając różnorodne potrzeby projektów zegarków.
* Dobra jakość powierzchni: dzięki precyzyjnym procesom odlewania i technikom-obróbki końcowej można uzyskać produkty o gładkich powierzchniach i doskonałej teksturze, co poprawia ogólną estetykę zegarka.
* Doskonałe właściwości materiału: Stopy tytanu mają zalety, takie jak niska gęstość, wysoka wytrzymałość i odporność na korozję, co może poprawić jakość i żywotność zegarka.
* Wyższy koszt: proces odlewania-z traconego wosku jest złożony, wymaga dużej ilości sprzętu i materiałów oraz ma długi cykl produkcyjny, co skutkuje stosunkowo wysokimi kosztami.
* Wysokie wymagania techniczne: Procesy topienia i odlewania stopów tytanu wymagają wysokiego poziomu technologii i sprzętu, co wymaga obsługi i kontroli przez profesjonalnych techników. Ponadto wymagana jest ścisła kontrola jakości na każdym etapie procesu odlewania-w wosku traconym, aby zapewnić stabilność jakości produktu.
* Niska wydajność produkcji: ze względu na złożoność procesu odlewania-z traconego wosku, wydajność produkcji jest stosunkowo niska, co utrudnia zaspokojenie potrzeb produkcji-na dużą skalę. Ciągła optymalizacja procesów i urządzeń jest konieczna do poprawy efektywności produkcji.


 Odlewy inwestycyjne z wosku traconego na kołach
 Podstawa wózka widłowego Odlew inwestycyjny z utraco...
 Wspornik wózka widłowego Odlew inwestycyjny z utraco...
 Duży i mały bęben Odlewanie wosku ze stopu tytanu
 Trójdrożne,-światłowodowe części odlewane z wosku ze...
 Odlew-traconego wosku ze stopu tytanu do samochodowy...
Wyślij zapytanie
