


Utracone odlewy piankowe
Odlewanie traconej pianki (znane również jako odlewanie w formie stałej) jest wykonane ze spienionych materiałów polimerowych z tworzywa sztucznego (EPS, STMMA lub EPMMA) w litą formę o dokładnie takiej samej strukturze i rozmiarze jak odlewane części. , gładkie, przepuszczające powietrze) i wysuszone, zakopane w suchym piasku kwarcowym w celu trójwymiarowego modelowania drgań, wlewając stopiony metal do skrzyni z piaskiem odlewniczym pod podciśnieniem.
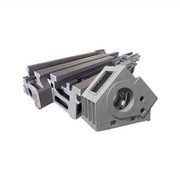
Odlewanie traconej pianki (znane również jako odlewanie w formie stałej) jest wykonane ze spienionych materiałów polimerowych z tworzywa sztucznego (EPS, STMMA lub EPMMA) w litą formę o dokładnie takiej samej strukturze i rozmiarze jak odlewane części. , gładkie, przepuszczalne dla powietrza) i wysuszone, zakopane w suchym piasku kwarcowym w celu trójwymiarowego modelowania drgań, wlewanie stopionego metalu do skrzyni z piaskiem odlewniczym pod podciśnieniem, dzięki czemu model z materiału polimerowego jest podgrzewany i zgazowywany, a następnie jest nowa metoda odlewania do produkcji odlewów z ciekłego metalu zastępująca jednorazowy kształt odlewniczy nowy proces powstający po schłodzeniu i zestaleniu. Po ponad dziesięciu latach opadów, Qinhuangdao Zhongwei Precision Machinery Co., Ltd. ma bogate doświadczenie produkcyjne w zakresie precyzyjnego odlewania wosku traconego ze szkła wodnego, technologii precyzyjnego odlewania traconej pianki, technologii precyzyjnego odlewania z zolem krzemionkowym i technologii odlewania w piasku. Oczekuj, że producenci z różnych krajów skonsultują się z Lost Foam Castings.
Opis produktu
Podstawowe fakty dotyczące utraconych odlewów piankowych
1. Standardy wdrażania: Firma ściśle wdraża certyfikat ISO9001 i TS 16949.
2. Standardy materiałów produktu: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Główne procesy: odlewanie piaskowe, odlewanie z zolu krzemionkowego, odlewanie ze szkła wodnego, odlewanie skorup, gratowanie, piaskowanie, obróbka skrawaniem, obróbka cieplna, testowanie szczelności, obróbka powierzchni itp.
4. Dostępne materiały:
Brąz cynowy, brąz krzemowy, brąz aluminiowy, mosiądz, miedź, stop tytanu, stal wysokomanganowa, stal wysokochromowa, stal wysokoniklowa, stal żaroodporna, stal węglowa, stal stopowa, stal nierdzewna, żeliwo szare, żeliwo, staliwo , odlew aluminiowy itp. zgodnie z wymaganiami klienta.
Proces produkcji
Proces odlewania traconej pianki:

Utracony proces odlewania pianki
1. Dobór perełek piankowych:
Istnieją trzy rodzaje kulek piankowych do odlewania z pianki traconej.
① Kulki z żywicy polistyrenowej do spieniania (określane jako EPS);
② Kulki z ekspandowalnej żywicy z metakrylanu metylu i kopolimeru styrenu (określane jako STMMA); ③ Kulki z ekspandowalnej żywicy z polimetakrylanu metylu (w skrócie EPMMA).
Kulki z ekspandowanej żywicy polistyrenowej (EPS) są powszechnie stosowane do odlewania metali nieżelaznych, żeliwa szarego i ogólnego odlewania stali.
Charakterystyka kulek: kulki półprzezroczyste, współczynnik spieniania wstępnego 40~60, wielkość cząstek 0,18~0,80mm (6 rozmiarów),
Generalnie wielkość cząstek wybranych oryginalnych kulek jest mniejsza lub równa 1/9 ~ 1/10 minimalnej grubości ścianki odlewu.
2. Modelarstwo:
Istnieją dwa przypadki:
◎Wykonane z kulek piankowych: wstępne spienianie - utwardzanie - formowanie pianki - chłodzenie z formy
①Spienianie wstępne
Zanim koraliki EPS zostaną dodane do formy, muszą być wstępnie rozprężone, aby uzyskać określony rozmiar.
Proces spieniania wstępnego określa gęstość, stabilność wymiarową i dokładność modelu i jest jednym z kluczowych ogniw. Istnieją trzy metody wstępnego spieniania ściegu EPS: spienianie wstępne gorącą wodą, spienianie parowe i spienianie próżniowe. Kulki wstępnie spienione próżniowo mają wysoką szybkość spieniania, suche kulki i są szeroko stosowane.
②Starzenie się
Wstępnie spienione perełki EPS umieszcza się na pewien czas w suchym, wentylowanym silosie. Aby zrównoważyć ciśnienie zewnętrzne w komórkach kulek, spraw, aby kulki miały elastyczność i zdolność do ponownego rozszerzania oraz usuń wodę z powierzchni kulek. Czas dojrzewania wynosi od 8 do 48 godzin.
③Formowanie pianki
Wypełnij wstępnie spienione i dojrzałe kulki EPS do wnęki metalowej formy i podgrzej kulki, aby ponownie się rozszerzyły, wypełnij szczeliny między kulkami i spraw, aby kulki stapiały się ze sobą, tworząc gładką powierzchnię, czyli Model. Musi zostać schłodzony przed zwolnieniem formy, aby model został schłodzony poniżej temperatury mięknienia, a formę można było wyjąć po utwardzeniu i ukształtowaniu modelu. Po wyjęciu formy powinien być czas na wyschnięcie modelu i ustabilizowanie wymiarów. Istnieją dwa rodzaje urządzeń: cylinder parowy i automatyczna maszyna do formowania.
Wykonany z arkusza tworzywa piankowego: arkusz tworzywa piankowego - cięcie drutem oporowym - klejenie - model
W przypadku prostych modeli urządzenie do cięcia drutu oporowego może być używane do cięcia arkusza tworzywa piankowego na wymagany model.
W przypadku złożonych modeli najpierw użyj urządzenia do cięcia drutu oporowego, aby podzielić model na kilka części, a następnie przyklej go, aby utworzyć cały model.
3. Modele łączone są w klastry:
Polega ona na połączeniu ze sobą przetworzonego (lub zakupionego) modelu piankowego i modelu do nalewania w celu utworzenia klastra modeli. Ta kombinacja jest czasami przeprowadzana przed powlekaniem, a czasami jest przeprowadzana, gdy powłoka jest przygotowywana i zakopywana w pudełku. Jest to niezbędny proces w odlewaniu traconej pianki (stałej).
Obecnie stosowane materiały spajające: lateks gumowy, rozpuszczalnik żywiczny i klej termotopliwy oraz taśma papierowa.
4. Powłoka modelu:
Powierzchnia modelu ze stałej pianki odlewniczej musi być pokryta farbą o określonej grubości, aby utworzyć wewnętrzną powłokę formy odlewniczej. Zadaniem powłoki jest poprawa wytrzymałości i sztywności modelu EPS, poprawa odporności powierzchni modelu na erozję piaskową, zapobieganie uszkodzeniom powierzchni modelu podczas procesu szlifowania oraz deformacji modelu podczas modelowanie wibracji i ustawienie podciśnienia oraz zapewnienie dokładności wymiarowej odlewu.
W przypadku zleconej na zewnątrz specjalnej farby do odlewania pianką traconą, dodaj wodę i wymieszaj w mieszalniku farb, aby uzyskać odpowiednią lepkość. Wymieszana farba jest umieszczana w pojemniku, a grupa modelowa jest pokrywana metodami maczanie, szczotkowanie, natryskiwanie i natryskiwanie. Generalnie nakładaj dwukrotnie, aby uzyskać grubość powłoki 0,5 ~ 2 mm. Jest dobierany zgodnie z rodzajem stopu odlewniczego, kształtem konstrukcji i rozmiarem. Powłoka jest suszona w temperaturze 40~50 stopni.
5. Modelowanie drgań:
Przedstawiamy powszechnie stosowaną metodę modelowania (jedną z dwóch metod).
Proces obejmuje następujące etapy: przygotowanie podłoża piaskowego - umieszczenie modelu styropianowego - wypełnienie piasku - uszczelnienie i kształtowanie
①Przygotowanie złoża piasku
Umieść piaskownicę z komorą ekstrakcyjną na wytrząsarce i mocno ją zaciśnij. Umieść pewną grubość dna piasku na dnie (zwykle grubość złoża piasku przekracza 50 ~ 100 mm), a wibracje są ciasne.
Piasek formierski to suchy piasek kwarcowy bez spoiwa, wypełniacza i wody. Temperatura metalu żelaznego jest wysoka, można użyć grubszego piasku, a drobniejszy piasek służy do stopu aluminium. Piasek formierski należy stosować wielokrotnie po obróbce.
Piaskownica to piaskownica z jednostronnym otworem, komorą wyciągu powietrza lub rurą wyciągu powietrza oraz mechanizmem podnoszącym lub kroczącym.
②Umieść model EPS
Po wibrowaniu umieszczana jest na nim grupa modeli EPS zgodnie z wymaganiami procesu, a piasek jest utrwalany.
③Wypełnienie piaskiem
Dodaj suchy piasek (kilka metod szlifowania), a jednocześnie zastosuj wibracje (trzy kierunki X, Y, Z), czas wynosi zwykle 30 ~ 60 sekund, aby piasek wypełnił wszystkie części modelu i gęstość nasypową masy formierskiej wzrasta.
④Uszczelnienie ustawienia
Powierzchnia piaskownicy jest uszczelniona folią z tworzywa sztucznego, wnętrze piaskownicy jest pompowane do określonej próżni za pomocą pompy próżniowej, a ziarna piasku są „sklejane” ze sobą różnicą między ciśnieniem atmosferycznym a ciśnieniem w pleśń, aby zapobiec zapadaniu się formy podczas procesu wylewania, co nazywa się „ustawieniem podciśnienia. Jest to częściej stosowane.
6. Wymiana nalewania
Model EPS ogólnie mięknie przy około 80 stopniach i rozkłada się w temperaturze 420 ~ 480 stopni. Produkty rozkładu składają się z trzech części: gazowej, ciekłej i stałej. Temperatura rozkładu termicznego jest inna, a zawartość trzech jest inna.
Podczas wylewania stałej formy, pod wpływem ciepła ciekłego metalu, model EPS ulega pirolizie i zgazowaniu, w wyniku czego powstaje duża ilość gazu, który jest w sposób ciągły odprowadzany przez piasek powlekający i odprowadzany na zewnątrz, tworząc pewne powietrze ciśnienie w formie, modelu i szczelinie metalowej. Metal stale zajmuje pozycję modelu EPS i przesuwa się do przodu, a następnie następuje proces wymiany ciekłego metalu i modelu EPS. Efektem końcowym przemieszczenia jest powstanie odlewu.
Proces operacji zalewania przyjmuje wolno-szybko-wolno. I kontynuuj ciągłe nalewanie, aby zapobiec przerwaniu procesu nalewania. Po wylaniu próżnia formy jest utrzymywana przez 3 do 5 minut, a następnie pompa zostaje zatrzymana. Temperatura odlewania jest o 30 ~ 50 stopni wyższa niż w przypadku odlewania w piasku.
7. Chłodzenie i czyszczenie
Po schłodzeniu najłatwiej jest wytrząsnąć piasek w litym odlewie. Odlew można wyjąć z piaskownicy przez przechylenie lub bezpośrednio z piaskownicy, a odlew i suchy piasek są naturalnie rozdzielone. Oddzielony suchy piasek jest poddawany obróbce i ponownie wykorzystywany.
Post Casting Prcess
1. Obróbka cieplna: wyżarzanie, karbonizacja, odpuszczanie, hartowanie, normalizacja, odpuszczanie powierzchni
2. Sprzęt do przetwarzania: CNC, WEDM, tokarka, frezarka, wiertarka, szlifierka itp.;
3. Obróbka powierzchni: natryskiwanie proszkowe, chromowanie, malowanie, piaskowanie, niklowanie, cynkowanie, czernienie, polerowanie, niebieszczenie itp.

Formy i urządzenia kontrolne
1. Żywotność formy: zwykle półtrwała. (z wyjątkiem zagubionej piany)
2. Czas dostawy formy: 10-25 dni (w zależności od struktury produktu i wielkości produktu).
3. Konserwacja narzędzi i form: Zhongwei jest odpowiedzialny za precyzyjne części.
Kontrola jakości
1. Kontrola jakości: wskaźnik wadliwości wynosi mniej niż 0,1 procent .
2. Próbki i przebieg próbny zostaną w 100 procentach sprawdzone podczas produkcji i przed wysyłką, kontrola próbki do produkcji masowej zgodnie ze standardami ISDO lub wymaganiami klienta
3. Sprzęt testujący: defektoskop, analizator widma, analizator złotego obrazu, trójwspółrzędnościowa maszyna pomiarowa, sprzęt do badania twardości, maszyna do prób rozciągania;
4. Zapewnij obsługę posprzedażną.
5. Jakość można prześledzić wstecz.
Aplikacja
Lost Foam Castings nadaje się nie tylko do małych i średnich części, ale także do odlewów wielkogabarytowych, takich jak: łoże maszynowe, wielkośrednicowe łączniki rurowe, wielkogabarytowe części form do tłoczenia na zimno, wielkogabarytowe akcesoria do urządzeń górniczych, Itp. Ze względu na krótki cykl modelowania, niski koszt i krótki cykl produkcyjny, tak bardzo dobrze przyjęty.



Wyślij zapytanie
