


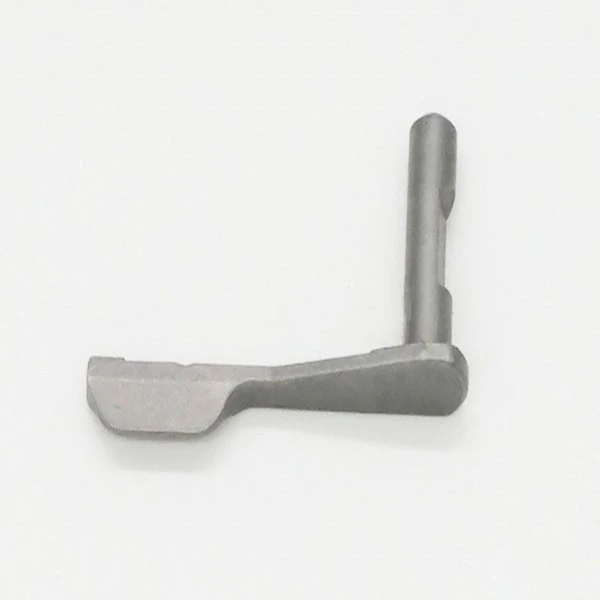


Części pistoletu MIM
Części tytanowe formowane wtryskowo z metalu są obecnie ograniczone do zastosowań o wysokiej wydajności (pod względem właściwości zmęczeniowych, biokompatybilności i lekkości) ze względu na wysokie koszty materiałów lub luksusowych produktów konsumenckich, w których tytan zwiększa ekskluzywność i atrakcyjność rynkową.
Wprowadzenie produktów
Części pistoletu MIM | |||||||||
Przedmiot | Materiał | Proces produkcji | Temperatura spiekania | Forma | Zwyczaj | ||||
Pistolet | 17-4 | Formowanie wtryskowe metali | 1550 stopni | Do dostosowania | tak | ||||
Skład chemiczny | C: mniejsze lub równe 0,07 | ||||||||
Dostępne materiały | Niskowęglowa stal nierdzewna, stop tytanu (Ti, TC4), stop miedzi, stop wolframu, stop twardy, stop odporny na wysoką temperaturę (718, 713) | ||||||||
Skończyć | Dokładność wymiarowa | Gęstość produktu | Leczenie wyglądu | Odpowiednia waga | |||||
Chropowatość 1-5μm | (±{0}},1 procent -±0,5 procent) | 92-95 procent | Lustrzane odbicie | 0.03g-400g) | |||||
Właściwości mechaniczne | Wytrzymałość na rozciąganie σb (MPa): starzona w temperaturze 480 stopni, większa lub równa 1310; w wieku 550 stopni, większy lub równy 1060; w wieku 580 stopni, większy lub równy 1000; w wieku 620 stopni, większy lub równy 930 | ||||||||
Sposób nakładania produktu
• Tytanowy spust pistoletu MIM
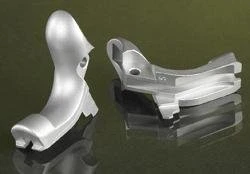
Rysunek 1 przedstawia tytanowy spust MIM wyprodukowany dla włoskiego producenta broni. Tłem jest część zielona (formowana), na pierwszym planie część spiekana.

Rysunek 1 Tytanowy spust pistoletu formowany wtryskowo Wykonany przez Mimest Spa, Włochy
Części tytanowe formowane wtryskowo z metalu są obecnie ograniczone do zastosowań o wysokiej wydajności (pod względem właściwości zmęczeniowych, biokompatybilności i lekkości) ze względu na wysokie koszty materiałów lub luksusowych produktów konsumenckich, w których tytan zwiększa ekskluzywność i atrakcyjność rynkową.
Oczekuje się, że wraz ze spadkiem ceny proszku tytanowego rynek komponentów MIM znacznie wzrośnie.
The
• Wirnik „Bezpieczny i uzbrojony”.
Wojskowy wirnik „ramienia bezpieczeństwa” pokazany na rysunku 2 jest używany w urządzeniach wybuchowych do zastosowań Departamentu Obrony USA. Części ze stali nierdzewnej 316L są wytwarzane metodą formowania wtryskowego metalu o gęstości 7,6 g/cm3. Jego ważne właściwości obejmują wytrzymałość na rozciąganie 75 000 psi, granicę plastyczności 25 000 psi, wydłużenie 50 procent i twardość 67 HRB.

Rys. 2 Wirnik bezpieczny i ramienia wyprodukowany przez firmę FloMet LLC, USA. (Zdjęcie dzięki uprzejmości MPIF)
Złożone kształty mają wiele promieni zewnętrznych i powierzchni kątowych. Co najmniej dwanaście cech funkcjonalnych i powierzchni jest kontrolowanych geometrycznie przez tolerancje koncentryczności, profilu i położenia rzeczywistego.
Element montowany w obudowie zapewnia dwa poziomy bezpieczeństwa urządzeń wybuchowych. Pistol MIM Parts zastąpiło ciśnieniowe odlewy cynkowe, których właściwości mechaniczne nie były wystarczająco spójne, aby przejść testy sprawdzające.
• Elementy bezpieczeństwa pistoletu Swept Grip
Część zabezpieczająca pistoletu (Rysunek 3) jest stosowana w pistolecie kalibru 1911 typ 45 produkowanym przez American Colt Manufacturing Company. Wyprodukowana złożona część ze stali nierdzewnej MIM 17-4 PH ma gęstość 7,6 gcm³.
Rys. 3 Element zabezpieczający chwytu pistoletowego typu sweep-up wyprodukowany przez firmę Megamet Solid Metals, Inc. w Stanach Zjednoczonych. (Zdjęcie dzięki uprzejmości MPIF)
Wygięta w górę konstrukcja elementów zabezpieczających chwyt, tradycyjnie stosowana w odlewach precyzyjnych, wymagała wcześniej rozległej obróbki wtórnej. Oprócz zwiększenia produktywności i produkcji bardziej jednolitych części, przejście na proces MIM zaowocowało krótszym czasem realizacji zamówień dla klientów i znacznymi oszczędnościami kosztów.
Ta część spełnia kilka funkcji: powstrzymuje spust przed wystrzeleniem, chroni kurek przed uderzeniem lub zranieniem ręki strzelca podczas cykli pistoletu oraz współdziała z dłonią strzelca dla wygody. Colt przeprowadził 10,{1}} cykliczny test, aby zweryfikować część.
PprodukcjaPproces
Proszek plus spoiwo → mieszanie → granulacja → formowanie wtryskowe → odtłuszczanie (piec do usuwania lepiszcza MIM) → spiekanie (piec do spiekania MIM) → dalsza obróbka → wyroby formowane. W procesie wytwarzania części z węglika spiekanego metodą MIM niewłaściwy dobór materiału i kontrola pracy w dowolnym ogniwie może spowodować wady części z węglika spiekanego, jak zatem uniknąć takich wad?
1. Link do wyboru proszku. Metalurgia proszków węglika spiekanego MIM nie tylko musi spełniać swoje podstawowe wymagania, takie jak rozkład wielkości cząstek i wielkość cząstek, ale także wymaga proszku o wysokiej czystości, a proszku z zanieczyszczeniami nie można wybrać. Jeśli proszek zawiera pierwiastki takie jak siarka, fosfor i krzem, podczas procesu spiekania będą one tworzyć pory, co spowoduje wady produktu.
2. Łącze produkcyjne karmienia. Proszek z węglika spiekanego wymaga odpowiedniego spoiwa podczas mieszania. Sproszkowany węglik spiekany i spoiwo są całkowicie wymieszane podczas mieszania. Temperatura musi być ściśle kontrolowana podczas procesu mieszania, aby uniknąć ulatniania się i nierównomiernego rozprowadzenia spoiwa. , tak aby zmieszany materiał miał dobre właściwości reologiczne i wartość lepkości po przerobieniu na paszę, tak aby uniknąć defektów w kolejnych ogniwach.
3. Ogniwo formowania zielonego ciała. Jest to również kluczowe ogniwo w produkcji części z węglika spiekanego. Aby uniknąć wad produktu, należy zwrócić uwagę na rozsądną kontrolę temperatury formy, ilości podawania, ciśnienia wtrysku, ciśnienia docisku, czasu utrzymywania, prędkości wtrysku itp. Podczas procesu wtrysku, co może być skuteczne Unikaj wad wtrysku zielone ciało.
4. Łącznik odtłuszczający. W przypadku odtłuszczania surowego korpusu z węglika spiekanego, w procesie odtłuszczania, jeśli piec do odtłuszczania nagrzewa się zbyt szybko, spowoduje to defekty pęknięć w częściach z węglika spiekanego, a metodę odtłuszczania można przeprowadzić, zwiększając temperaturę krok po kroku.
5. Łącznik do spiekania. Węglik spiekany ma dużą gęstość, a produkt jest podatny na odkształcenia pod wpływem własnego ciężaru podczas spiekania w fazie ciekłej. Można użyć odpowiednich urządzeń pomocniczych. W przypadku większych produktów jako płyty nośne można wybrać materiały o porównywalnym skurczu. Ponadto należy maksymalnie skrócić czas spiekania fazy ciekłej.


Systemy wykrywania



Wyślij zapytanie
