


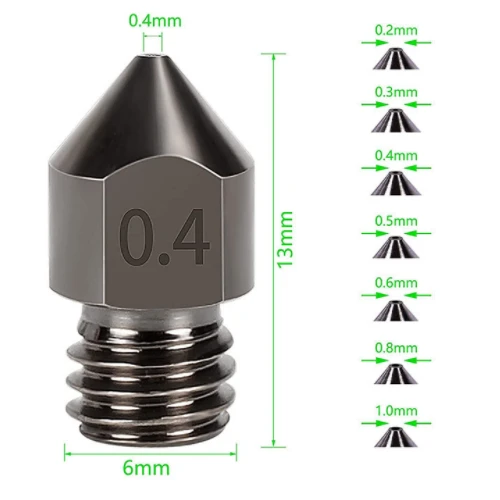

Dysza drukarki 3D Części spiekane PM
Węglik spiekany jest materiałem metalowym wykonanym z jednego lub więcej węglików metali ogniotrwałych i metali wiążących za pomocą metalurgii proszków. Formowanie spiekane z węglika spiekanego polega na wciskaniu proszku w kęs, a następnie podgrzewaniu go do określonej temperatury (temperatura spiekania) w piecu do spiekania, utrzymywanie go przez określony czas (czas utrzymywania), a następnie schładzanie do uzyskania materiału węglikowego o wymaganych właściwościach.
Wprowadzenie produktów
|
Dysza drukarki 3D Części spiekane PM |
||||||||
|
Przedmiot |
Materiał |
Proces produkcji |
Temperatura spiekania |
Pleśń |
Zwyczaj |
|||
|
Metalurgia proszkowa dyszy drukarki 3D |
Węglik |
Prasowanie metodą metalurgii proszków |
1380 stopni |
Do dostosowania |
Tak |
|||
|
Skład chemiczny |
C:0.42-0.50; Cr: mniejsze lub równe 0,25; Mn: 0.50-0.80; Ni: mniejsze lub równe 0,25; P: mniejsze lub równe 0,035; S: mniejsze lub równe 0,035; Si: 0.17-0.37 |
|||||||
|
Dostępne materiały |
Niskowęglowa stal nierdzewna, stop tytanu (Ti, TC4), stop miedzi, stop wolframu, stop twardy, stop odporny na wysoką temperaturę (718, 713) |
|||||||
|
Gładkość |
Dokładność wymiarowa |
Gęstość produktu |
Leczenie wyglądu |
Odpowiednia waga |
||||
|
Chropowatość 1-5μm |
(±{{0}},1 procent -±0,5 procent ) |
7.3-7,6 g/cm³ |
Zgodnie z wymaganiami klienta |
0.03g-400g) |
||||
Zasada spiekania części
Węglik spiekany jest materiałem metalowym wykonanym z jednego lub więcej węglików metali ogniotrwałych i metali wiążących metodą metalurgii proszków.
Formowanie spiekane z węglika spiekanego polega na sprasowaniu proszku w kęs, następnie podgrzaniu go do określonej temperatury (temperatura spiekania) w piecu do spiekania, utrzymywaniu go przez określony czas (czas utrzymywania), a następnie schłodzeniu w celu uzyskania spiekanego materiał węglikowy o wymaganych właściwościach.
Podczas produkcji węglika spiekanego wielkość cząstek wybranego surowca w proszku wynosi od 1 do 2 mikronów, a czystość jest bardzo wysoka. Surowce są mieszane zgodnie z określonymi proporcjami składu, dodawane są alkohol lub inne media i mielone na mokro w mokrym młynie kulowym w celu ich pełnego wymieszania i rozdrobnienia, po wysuszeniu i przesianiu, dodaniu wosku lub kleju i innych środków do formowania, a następnie wysuszeniu i filtrowanie Przesiej mieszankę. Następnie mieszanina jest granulowana i prasowana, a po podgrzaniu do temperatury zbliżonej do temperatury topnienia metalu wiążącego (1300-1500 stopień), utwardzona faza i metal wiążący tworzą stop eutektyczny. Po schłodzeniu utwardzona faza jest rozprowadzana w siatce złożonej ze spajanych metali, które są ze sobą ściśle połączone, tworząc zwartą całość. Twardość węglika spiekanego zależy od zawartości fazy utwardzającej i uziarnienia, tzn. im większa zawartość fazy utwardzającej i im drobniejsza uziarnienie, tym większa twardość. Udarność węglika spiekanego zależy od spoiwa, im wyższa zawartość spoiwa, tym większa wytrzymałość na zginanie.
Cztery podstawowe etapy procesu spiekania węglików spiekanych
1) Na etapie usuwania środka formierskiego i wstępnego spiekania spieczona bryła ulega na tym etapie następującym zmianom:
Usunięcie środka formierskiego, gdy temperatura wzrasta w początkowej fazie spiekania, środek formierski stopniowo rozkłada się lub odparowuje, a spieczona bryła jest wykluczona. Rodzaj, ilość i proces spiekania są różne. Tlenki na powierzchni proszku są zredukowane. W temperaturze spiekania wodór może redukować tlenki kobaltu i wolframu. Jeśli środek formujący zostanie usunięty i spiekany w próżni, reakcja węgiel-tlen nie jest silna. Naprężenia kontaktowe między cząstkami proszku są stopniowo eliminowane, związany proszek metalowy zaczyna się regenerować i rekrystalizować, zaczyna zachodzić dyfuzja powierzchniowa i zwiększa się wytrzymałość na zwartość.
2) Etap spiekania w fazie stałej (temperatura eutektyczna 800 stopni)
W temperaturze poprzedzającej pojawienie się fazy ciekłej, oprócz kontynuacji procesu, który miał miejsce w poprzednim etapie, następuje intensyfikacja reakcji i dyfuzji w fazie stałej, wzmaga się płynięcie plastyczne, a spieczona bryła znacznie się kurczy.
3) Etap spiekania w fazie ciekłej (temperatura eutektyki - temperatura spiekania)
Kiedy w spiekanej bryle pojawia się faza ciekła, kurczenie szybko się kończy, po czym następuje przemiana krystalizacji w celu utworzenia podstawowej struktury i struktury stopu.
4) Etap chłodzenia (temperatura spiekania - temperatura pokojowa)
Na tym etapie struktura i skład fazowy dyszy drukarki 3D spiekanych części PM zmienia się wraz z warunkami chłodzenia. Cechę tę można wykorzystać do obróbki cieplnej węglika spiekanego w celu poprawy jego właściwości fizycznych i mechanicznych.
Proces formowania wtryskowego metali

Systemy wykrywania


Wyślij zapytanie
